

భారీ మరియు సముద్రతీర పవన విద్యుత్ బ్లేడ్ల ధోరణి నేపథ్యంలో, స్థిరత్వం, బలం మరియు ప్రక్రియ అనుకూలతమిశ్రమ పదార్థంవ్యవస్థ నేరుగా బ్లేడ్ జీవితకాలాన్ని మరియు విద్యుత్ ఉత్పాదన సామర్థ్యాన్ని నిర్ధారిస్తుంది. బ్లేడ్ షెల్, వెబ్, లీడింగ్ ఎడ్జ్, ట్రైలింగ్ ఎడ్జ్ మరియు ఇతర భాగాలకు కీలకమైన బలపరిచే ఉపరితలంగా, గ్లాస్ ఫైబర్ చాప్డ్ ఫెల్ట్ మంచి ఏకరూపత, వేగవంతమైన వ్యాప్తి, అద్భుతమైన అచ్చు వేయగల సామర్థ్యం మరియు బలమైన అంతర-పొర బంధంతో VARTM వాక్యూమ్ పెర్ఫ్యూజన్, హ్యాండ్ పేస్ట్/మోల్డింగ్ కోసం ప్రామాణిక పదార్థంగా మారింది. తప్పుడు మోడల్ మరియు బరువును ఎంచుకుంటే, తేలికగా ఉండటం ఉపరితల లోపాలకు మరియు పెర్ఫ్యూజన్లో జిగురు కొరతకు దారితీస్తుంది, మరియు బరువుగా ఉండటం నిర్మాణ బలం మరియు అలసట పనితీరును ప్రభావితం చేస్తుంది. ఈ పత్రం పవన విద్యుత్ బ్లేడ్ల కోసం చాప్డ్ ఫెల్ట్ యొక్క ప్రామాణిక మోడల్, ప్రధాన నిర్దేశాలు, ఎంపిక తర్కం మరియు అనువర్తన సరిపోలికను క్రమపద్ధతిలో పరిశీలిస్తుంది.
1. పవన విద్యుత్ బ్లేడ్ల కోసం కత్తిరించిన ఫెల్ట్: ప్రాథమిక స్థానీకరణ మరియు కోర్ అవసరాలు
-యూనిట్ వైశాల్యానికి నాణ్యత వ్యత్యాసం: ±5%
-తేమ శాతం: ≤0.2%
- తన్యత బలం: ≥30–180N/5cm (గ్రాముల బరువుతో పెరుగుతుంది)
- పారగమ్యత: వేగంగా నానడం, తక్కువ గాలి బుడగలు, వాక్యూమ్ పెర్ఫ్యూజన్కు అనువైనది
-వాతావరణ నిరోధకత/ఉప్పు తుంపర నిరోధకత: ఆఫ్షోర్ నమూనాలు తుప్పు నిరోధక అనుకూలతను బలోపేతం చేయాలి
-స్థిరత్వం: పౌడర్ రాలదు, పొరలు ఏర్పడవు, వెంట్రుకలు విడిపోవు, ఆటోమేటిక్ లేయరింగ్కు అనుకూలం
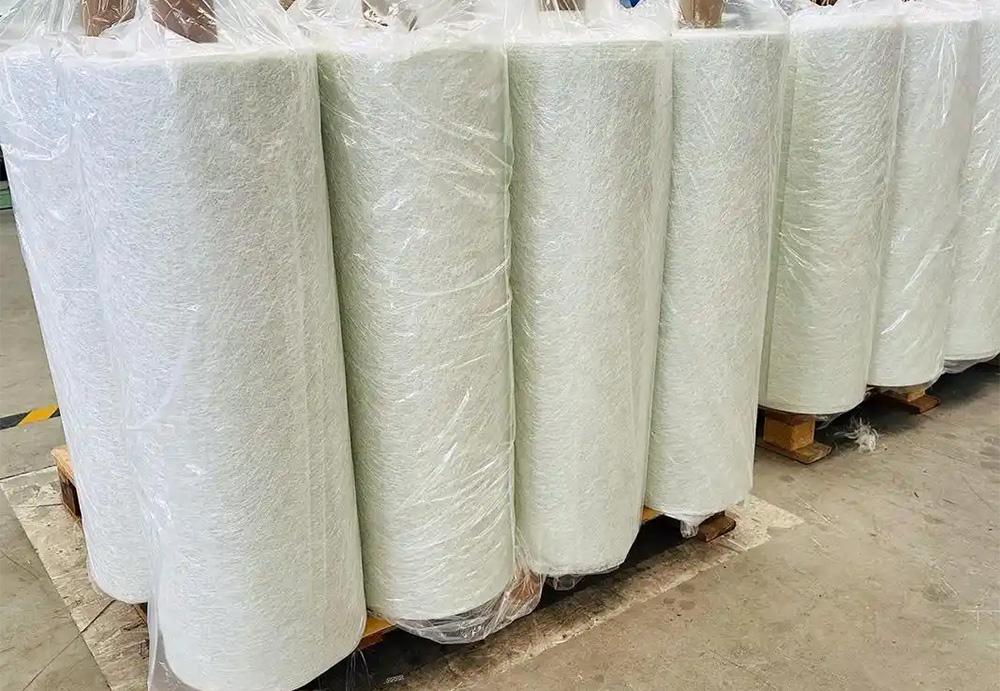
గ్లాస్ ఫైబర్ ముక్కలు చేసిన ఫెల్ట్ఇది ప్రధానంగా బ్లేడ్లో నాన్-మెయిన్ బేరింగ్ రీఇన్ఫోర్స్మెంట్, ఉపరితల హోమోజెనైజేషన్, ఇంటర్-లేయర్ ట్రాన్సిషన్ మరియు డిఫార్మేషన్ రెసిస్టెన్స్ వంటి విధులను నిర్వర్తిస్తుంది. ఒక సంపూర్ణ నిర్మాణ పొరను ఏర్పరచడానికి దీనిని వన్-వే క్లాత్, మల్టీ-యాక్సియల్ క్లాత్, కంటిన్యూయస్ ఫెల్ట్ మరియు సర్ఫేస్ ఫెల్ట్లతో కలిపి ఉపయోగిస్తారు.
2. విండ్ పవర్ బ్లేడ్ చాప్డ్ ఫెల్ట్ యొక్క నమూనాలు మరియు స్పెసిఫికేషన్ల జాబితా
పరిశ్రమలో ప్రధానమైన మోడళ్లు EMC (ఎమల్షన్)/CMC (పౌడర్) రకానికి చెందినవి, మరియు వీటి వెడల్పు సాధారణంగా 1250/1040/2500mmగా ఉంటుంది. బ్లేడ్ల భారీ ఉత్పత్తికి అత్యంత సాధారణంగా ఉపయోగించే మోడళ్లు ఈ క్రింది విధంగా ఉన్నాయి:
1) ప్రామాణిక నమూనా గ్రాముల బరువుకు అనుగుణంగా ఉంటుంది
-EMC225: 225గ్రా/కి.మీ, పలుచని పరివర్తన పొర, సున్నితమైన ఉపరితలం
-EMC300: 300గ్రా/㎡, యూనివర్సల్ మెయిన్ ఫోర్స్, యూనివర్సల్ షెల్/వెబ్
-EMC450: 450g/㎡, మధ్యస్థ మందంతో కూడిన ఉపబలనం, బల ప్రాంతాన్ని బలోపేతం చేయడం
-EMC600: 600గ్రా/㎡, మందపాటి రీన్ఫోర్స్మెంట్, రూట్/లీడింగ్ ఎడ్జ్ థిక్కనింగ్
-EMC900: 900గ్రా/㎡, హెవీ-డ్యూటీ రీఇన్ఫోర్స్మెంట్, పెద్ద బ్లేడ్ల స్థానిక బలోపేతం
2) బైండర్ రకం ఎంపిక
- EMC రకం ఎమల్షన్: అధిక బలం, మంచి ఏకరూపత, అద్భుతమైన రెసిన్ అనుకూలత, వాక్యూమ్ పెర్ఫ్యూజన్కు మొదటి ఎంపిక
-పౌడర్ రకం CMC: వేగంగా నానడం, తక్కువ ఖర్చు, చేతితో పేస్ట్ చేయడానికి/సహాయక ప్రక్రియకు అనువైనది
-ఆఫ్షోర్ విండ్ పవర్, అధిక-బలం గల బ్లేడ్లు: ప్రాధాన్యత EMC ఎమల్షన్ సిరీస్
3) వెడల్పు మరియు ప్రక్రియ సరిపోలిక
-1250మిమీ/1040మిమీ: మధ్యస్థ మరియు చిన్న బ్లేడ్లు, మాన్యువల్ లేయరింగ్
- 2500mm మరియు అంతకంటే ఎక్కువ: పెద్ద బ్లేడ్లు, ఆటోమేటిక్ లేయరింగ్, ల్యాప్ను తగ్గించడం
3. భాగం వారీగా ఎంపిక: బ్లేడ్ల యొక్క వివిధ ప్రాంతాలను ఎలా సరిపోల్చాలి?
1) షెల్ యొక్క బయటి ఉపరితలం/జెల్ కోట్ యొక్క దిగువ పొర
-సిఫార్సు చేయబడినవి: EMC225 / EMC300
-ముఖ్య అంశాలు: నునుపైన ఉపరితలం, సూక్ష్మ రంధ్రాలను తగ్గించడం, రూపాన్ని మెరుగుపరచడం మరియు వాతావరణ నిరోధకత
2) షెల్ యొక్క ప్రధాన పొర (పరివర్తన/సమతుల్య పొర)
-సిఫార్సు చేయబడింది: EMC300
-ముఖ్యమైన అంశాలు: బలం మరియు చొచ్చుకుపోయే సామర్థ్యం మధ్య సమతుల్యత, మల్టీ-యాక్సియల్ క్లాత్తో ఉత్తమంగా సరిపోతుంది
3) వెబ్ మరియు బీమ్ క్యాప్ యొక్క వైపులా బలోపేతం చేయడం
-సిఫార్సు చేయబడింది: EMC450
-ముఖ్యమైన అంశాలు: అధిక దృఢత్వం, కోత నిరోధకత మరియు మెరుగైన నిర్మాణ స్థిరత్వం
4) అగ్రభాగం, పలాయనభాగం, వేరు మందపడే ప్రాంతం
-సిఫార్సు చేయబడినవి: EMC600 / EMC900
-ముఖ్యమైన అంశాలు: మందపాటి పొరలను వేగంగా ఏర్పరచడం, పొరల సంఖ్యను తగ్గించడం మరియు తాకిడి నిరోధకతను మెరుగుపరచడం
5) ఆఫ్షోర్ విండ్ పవర్ బ్లేడ్లు (ఉప్పు తుంపర/అధిక తేమ)
-సిఫార్సు చేయబడినవి: తక్కువ హెయిర్ ఫెదర్ EMC300/450 + హైడ్రోలైసిస్-రెసిస్టెంట్ వెట్టింగ్ ఏజెంట్
-ముఖ్య అంశాలు: వృద్ధాప్య నిరోధకతను మెరుగుపరచడం మరియు పొరలుగా విడిపోయే ప్రమాదాన్ని తగ్గించడం
పోస్ట్ చేసిన సమయం: ఏప్రిల్-22-2026


